
Установка детали на кондуктор, зенкерование двух отверстий на выход и зенкерование на диаметр 5,9 мм
Представлен технологический процесс обработки заготовок на сверлильном станке с применением специальной станочной оснастки для достижения высокой точности.
Машиностроение и материалыОбновлено 2 сентября 2026 г.3 мин чтения
Установка детали на кондуктор, зенкерование двух отверстий на выход и зенкерование на диаметр 5,9 мм?
Нейросова
Типовой технологический процесс включает базирование и закрепление заготовки в приспособлении. Операция Установка детали на кондуктор, зенкерование двух отверстий на выход и зенкерование на диаметр 5,9 мм обеспечивает высокую точность расположения осей за счет применения кондукторных втулок. Сначала выполняют зенкерование отверстий в кондукторе цельным зенкером для исправления геометрических погрешностей, затем обрабатывают элементы до окончательного размера .
Разбор по случаям
| Что известно | Формула | Когда применять |
|---|---|---|
| Диаметр исходного отверстия и диаметр зенкера | Расчет глубины резания при зенкеровании | |
| Частота вращения шпинделя и диаметр зенкера | Определение скорости резания при обработке | |
| Длина рабочего хода и подача | Расчет основного технологического времени |
Примеры
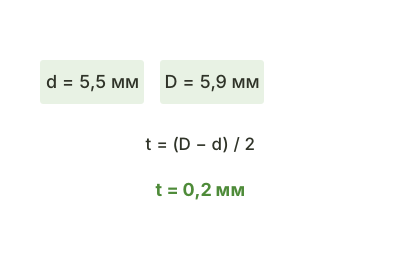
Расчет припуска и глубины резания. Пусть диаметр предварительно просверленного отверстия составляет , а требуемый конечный диаметр равен . Выполняя зенкерование отверстий в кондукторе, определим величину срезаемого слоя.
Глубина резания вычисляется по формуле .
Это значение обеспечивает снятие минимального равномерного припуска и высокую точность поверхности.
Расчет скорости резания. При заданной частоте вращения шпинделя станка и диаметре инструмента найдем скорость.
По формуле получаем .
Грамотное зенкерование отверстий в кондукторе требует строгого соблюдения этого показателя для сохранения стойкости режущих кромок.
Расчет основного технологического времени. Рассчитаем основное технологическое время при зенкеровании двух сквозных отверстий на выход до диаметра мм. При толщине детали мм величина подвода, врезания и перебега составляет мм. Рабочий ход зенкера равен мм. Назначены режим резания с частотой вращения шпинделя об/мин и подача мм/об.
Расчет времени для отверстий выполняется по формуле .
Подставляя значения, получаем мин, что соответствует секундам.
Частые ошибки
- Установка заготовки на загрязненные опорные поверхности кондуктора приводит к возникновению существенной погрешности базирования.
- Выбор слишком высокой ручной или механической подачи вызывает скол режущих кромок зенкера при выходе инструмента.
- Отсутствие подаваемой смазочно-охлаждающей жидкости резко снижает стойкость режущего инструмента и ухудшает чистоту обработки.
Коротко
В ходе технологической операции выполнена Установка детали на кондуктор, зенкерование двух отверстий на выход и зенкерование на диаметр 5,9 мм с соблюдением всех требуемых режимов резания. Качественное зенкерование отверстий в кондукторе гарантирует строгое соответствие межцентровых расстояний и высокое качество поверхности деталей.
Учебный бот Нейросовы
Бесплатный помощник по учёбе — не только по теме «Машиностроение и материалы». Решит задачу по действиям, объяснит непонятное место своими словами, ответит на вопросы в конце параграфа.
- Любой учебный вопрос
- Понимает фото задания
- Без регистрации
Ещё по теме
- Как определить диаметр заготовки при токарной обработке
- Для чего нужны две гайки на направляющем винте суппорта шлифовального станка Heckert
- Добавочные проценты цены для штамповки
- Изменится ли усилие пружины при изменении диаметра проволоки
- Задачи, решаемые на этапах создания экспериментального образца
- Формула для расчета производительности компрессора