
Как определить диаметр заготовки при токарной обработке
Расчет исходного размера детали перед обтачиванием гарантирует получение точных геометрических параметров после снятия припуска.
Машиностроение и материалыОбновлено 2 сентября 2026 г.3 мин чтения
Как определить диаметр заготовки при токарной обработке?
Нейросова
Ответ на вопрос, как определить диаметр заготовки при токарной обработке, заключается в суммировании конечного диаметра готовой детали, двустороннего припуска на черновую и чистовую технологические операции, а также возможной кривизны и погрешности базирования. Рассчитанный диаметр заготовки при токарной обработке округляют до ближайшего большего значения по государственному стандарту на сортовой металлопрокат, обеспечивая достаточный запас материала для успешного резания.
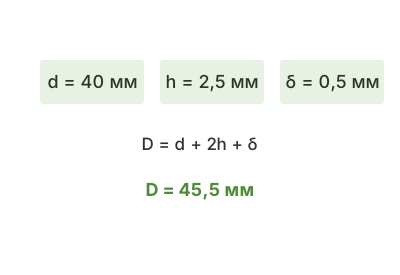
Разбор по случаям
| Что известно | Формула | Когда применять |
|---|---|---|
| Черновое и чистовое обтачивание гладкого вала | при расчете расхода круглого проката для гладких валов | |
| Обработка ступенчатого вала | при выборе общего диаметра проката под все ступени | |
| Растачивание внутреннего отверстия | при расчете предварительного отверстия под заготовку | |
| Учет кривизны и шероховатости длинных деталей | при обтачивании прутков большой длины |
Примеры
Расчет диаметра гладкого вала. Дано: конечный диаметр вала мм, припуск на черновую обработку мм на сторону, припуск на чистовую обработку мм на сторону, погрешность формы мм. Решение: находим общий припуск мм.
Рассчитываем искомый параметр: мм.
По государственному стандарту выбираем ближайший прокат мм.
Расчет заготовки ступенчатого вала. Дано: наибольший диаметр ступенчатого вала мм, суммарный двусторонний припуск мм, допуск на кривизну проката мм. Решение: определяем наименьший допустимый размер заготовки по формуле . Подставляем все данные значения: мм. Окончательно принимаем ближайший стандартный диаметр круглого прутка мм.
Частые ошибки
- Учет припуска на резание только с одной стороны вместо удвоенного значения по диаметру.
- Игнорирование допусков на кривизну и отклонения формы исходного металлопроката.
- Выбор диаметра заготовки строго по расчету без округления до ближайшего ГОСТа.
Коротко
Знание того, как определить диаметр заготовки при токарной обработке, позволяет правильно рассчитать расходуемый прокат и избежать брака. Вычисленный диаметр заготовки при токарной обработке всегда должен соответствовать техническим стандартам и технологическим припускам.
Учебный бот Нейросовы
Бесплатный помощник по учёбе — не только по теме «Машиностроение и материалы». Решит задачу по действиям, объяснит непонятное место своими словами, ответит на вопросы в конце параграфа.
- Любой учебный вопрос
- Понимает фото задания
- Без регистрации
Ещё по теме
- Установка детали на кондуктор, зенкерование двух отверстий на выход и зенкерование на диаметр 5,9 мм
- Изменится ли усилие пружины при изменении диаметра проволоки
- Как растворить медь в алюминии при получении лигатуры
- Для чего нужны две гайки на направляющем винте суппорта шлифовального станка Heckert
- Добавочные проценты цены для штамповки
- Задачи, решаемые на этапах создания экспериментального образца